Сувенирная продукция из металла на заказ представляет собой сегмент рынка корпоративных и частных подарков, где изделие создаётся по индивидуальному макету с использованием промышленных методов обработки металла. В отличие от типового мерча, такие позиции обладают тактильной ценностью, длительным сроком службы и способностью сохранять первоначальный вид на протяжении десятилетий. Заказчик получает не просто предмет с логотипом, а полноценный металлоизделие, которое может выполнять функцию награды, элемента фирменного стиля или коллекционного объекта. Именно поэтому металлические сувениры остаются востребованными в сегментах наградной продукции, промо и представительских подарков, несмотря на развитие цифровых форматов.
Что представляет собой сувенирная продукция из металла на заказ
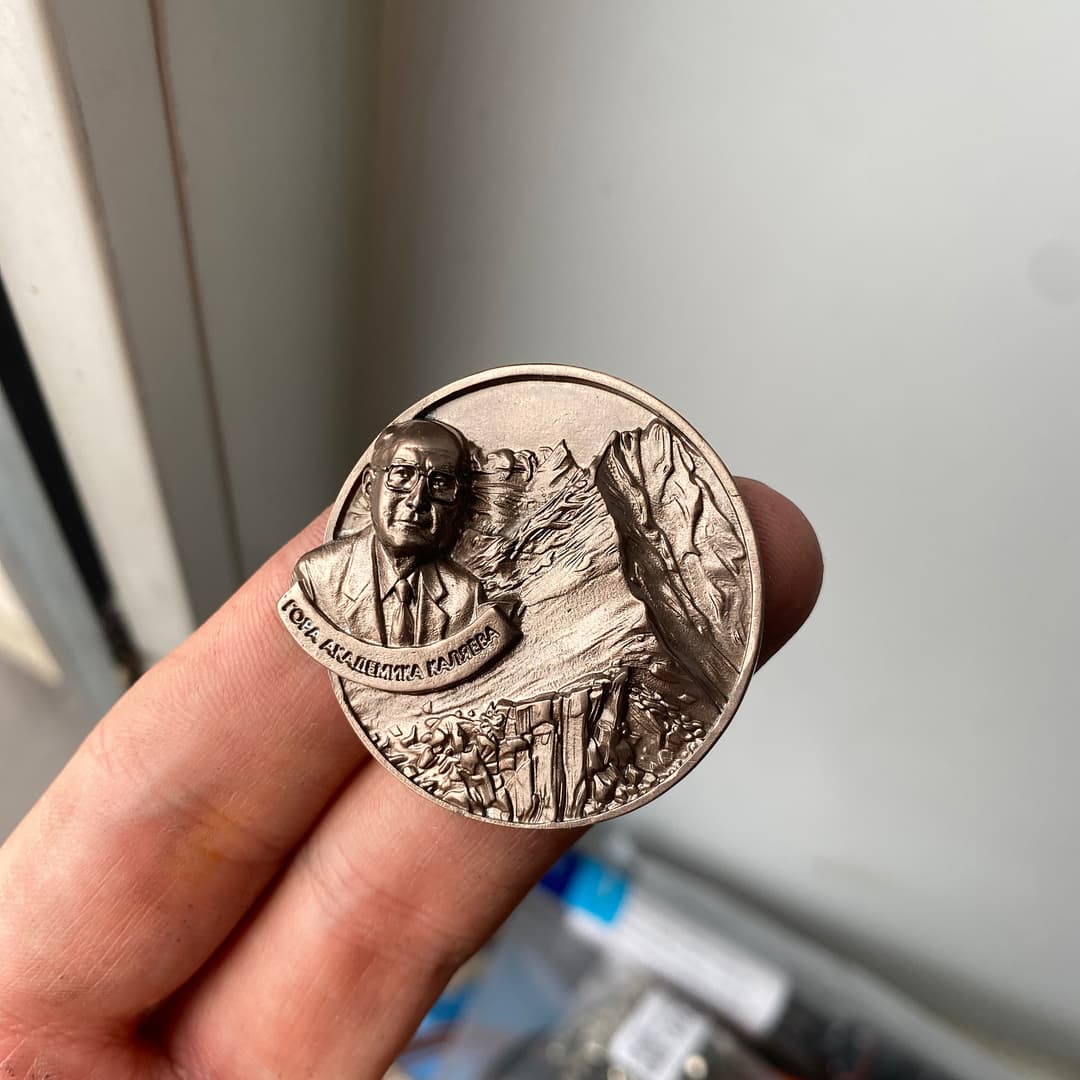
В профессиональной среде под сувенирами из металла на заказ понимают изделия, изготовленные с применением литья, штамповки, лазерной резки, гравировки или комбинации этих методов. К типовой номенклатуре относятся медали, значки, нагрудные знаки, брелоки, шильды, таблички, статуэтки, памятные монеты и жетоны. Ключевое отличие от сувениров из других материалов заключается в возможности достижения высокой детализации рельефа и использования гальванических покрытий, которые придают изделию товарный вид. При выборе подрядчика специалисты рекомендуют обращать внимание на наличие собственного производственного участка и парка оборудования, поскольку это напрямую влияет на стабильность качества и сроки. Например, при изучении профильных ресурсов, таких как https://master-yarko.ru, можно оценить заявленные технологические возможности и сравнить их с потребностями конкретного проекта. На практике заказчик сталкивается с необходимостью балансировать между сложностью макета, тиражом и бюджетом, так как каждый из этих параметров определяет выбор метода формообразования.
Материалы и сплавы, применяемые в производстве
Выбор материала является первым технологическим решением, которое влияет на стоимость, вес, внешний вид и долговечность сувенира. В мелкосерийном и среднесерийном производстве наиболее распространены несколько групп сплавов и металлов, каждая из которых имеет свои ограничения и преимущества.
- Цинковый сплав — оптимален для литья под давлением, обеспечивает высокую геометрическую свободу и позволяет получать изделия сложной пространственной формы; широко используется для медалей, брелоков и открывалок.
- Латунь — классический материал для штамповки и гравировки, отличающийся чёткостью линий и характерным жёлтым блеском; часто применяется для значков, жетонов и декоративных элементов.
- Томпак и нейзильбер — сплавы на медной основе, которые хорошо поддаются механической обработке и гальваническому покрытию; используются в наградной продукции и деталях с высокой детализацией.
- Нержавеющая сталь — коррозионностойкий материал, востребованный для тонких пластин, металлических карт и лазерной резки; допускает матирование и полировку без дополнительного покрытия.
- Алюминий — лёгкий металл, который часто подвергают анодированию для получения цветных слоёв; подходит для брелоков, табличек и основ под нанесение изображения.
Для крупных тиражей экономически оправдано использование штамповки и литья, тогда как малые партии чаще ориентированы на лазерную резку и гравировку, поскольку эти методы не требуют дорогостоящей оснастки. Профессиональные технологи учитывают не только механические свойства материала, но и его совместимость с выбранным типом финишной обработки, так как, например, некоторые сплавы требуют специальной подготовки поверхности перед гальванизацией.
Технологии формообразования и нанесения изображения
Производство металлических сувениров на заказ опирается на несколько базовых технологий, которые могут использоваться изолированно или в комбинации. Понимание различий между ними позволяет заказчику корректно ставить техническое задание и избегать нереалистичных ожиданий.
- Литьё под давлением — метод, при котором расплавленный металл заполняет пресс-форму; обеспечивает выраженный трёхмерный рельеф и относительно низкую себестоимость единицы при средних и крупных тиражах, однако требует изготовления оснастки.
- Штамповка — пластическая деформация заготовки под давлением штампа; даёт чёткие линии, высокую повторяемость и эффективна для плоских или слаборельефных изделий, таких как значки и монеты.
- Лазерная гравировка — послойное удаление материала под действием сфокусированного луча; применяется для нанесения текста, микротекста, серийных номеров и тонких графических элементов без механического контакта с изделием.
- Механическая гравировка — обработка поверхности режущим инструментом по заданной траектории; отличается глубоким и стойким штрихом, часто используется для персонализации и нанесения логотипов на криволинейные поверхности.
- Фототравление — селективное растворение металла через защитную маску; позволяет получать тонкие линии, сложные ажурные контуры и высокую точность без дорогостоящей оснастки, особенно на тонколистовых материалах.
- Шелкография и тампопечать — методы трафаретной и непрямой печати, востребованные для многоцветных изображений и плашек; могут дополнять гравировку или эмалирование.
- Офсетная печать — способ переноса изображения с промежуточного носителя, применяемый для высокодетализированных цветных рисунков на плоских металлических поверхностях.
Комбинирование техник позволяет добиваться многоуровневого декора: например, литой рельеф может дополняться лазерной гравировкой на выступающих участках, а фототравление — последующей заливкой эмалью. Однако каждая дополнительная операция увеличивает трудоёмкость и риск накопления погрешности, поэтому технологическая карта разрабатывается с учётом допусков и последовательности переходов.
Отделка, покрытия и декоративные эмали
Финишная обработка превращает металлическую заготовку в готовый сувенир и во многом определяет его воспринимаемую ценность. В профессиональной терминологии совокупность операций отделки называют гальваническими и декоративными покрытиями, а также эмалированием.
- Гальванизация — осаждение металлического слоя под действием электрического тока; позволяет наносить золото, серебро, никель, медь и их сплавы, обеспечивая защиту и декоративный блеск.
- Хромирование — нанесение хромового покрытия, которое придаёт изделию зеркальный блеск и устойчивость к окислению; часто используется для автомобильной тематики и спортивных наград.
- Анодирование — электрохимическое оксидирование алюминия, в результате которого на поверхности формируется прочный окрашенный слой; применяется для цветных брелоков и табличек.
- PVD-покрытие — вакуумное напыление тонкоплёночных слоёв, имитирующих золото, бронзу или другие металлы; отличается высокой износостойкостью и равномерностью цвета.
- Чернение и патинирование — искусственное состаривание поверхности для подчёркивания рельефа и придания изделию исторической или юбилейной эстетики.
- Горячая эмаль (клуазон) — заливка углублений силикатной эмалью с последующим обжигом; даёт яркие, стойкие цвета и характерный стеклянный блеск.
- Холодная эмаль и эмаль Эпола — полимерные составы, отверждаемые при комнатной или повышенной температуре; позволяют получать насыщенные цвета при меньших затратах, хотя уступают горячей эмали по твёрдости.
- Закатные значки — технология, при которой изображение наносится на металлическую основу и закрывается прозрачной смолой или плёнкой; применяется для сувениров с фотографической точностью.
Выбор покрытия должен соотноситься с условиями эксплуатации сувенира. Для наградной продукции, которая предполагает длительное хранение и демонстрацию, предпочтительны стойкие гальванические или PVD-слои, тогда как для краткосрочных промо-материалов допустимы более экономичные варианты. Отдельного внимания требует совместимость эмалей с металлом основы: неверно подобранная пара может привести к отслаиванию или изменению цвета в процессе эксплуатации.
Практические аспекты заказа и типичные ошибки
Заказ сувенирной продукции из металла включает несколько этапов, каждый из которых влияет на конечный результат. На старте формируется техническое задание, где указываются назначение изделия, желаемый тираж, материал, метод формообразования, тип покрытия и требования к упаковке. На основе этих данных исполнитель разрабатывает макет или рендер, а при необходимости — прототип для проверки эргономики и читаемости деталей. После утверждения образца запускается серийное производство, которое может занимать от нескольких дней до нескольких недель в зависимости от сложности оснастки и загрузки оборудования.
Одной из распространённых ошибок является пренебрежение технологическими ограничениями на этапе дизайна. Слишком тонкие линии, неверно выбранная глубина рельефа или неучтённый радиус скругления могут сделать макет невоспроизводимым выбранным методом. Другая ошибка связана с экономией на оснастке при средних тиражах: в ряде случаев увеличение первоначальных вложений в пресс-форму или штамп снижает себестоимость единицы и повышает стабильность качества. Также специалисты отмечают важность входного контроля материалов и промежуточного контроля на каждой операции, поскольку дефекты покрытия или геометрии часто проявляются уже на финишных стадиях.
Грамотно выстроенный производственный процесс позволяет получить металлический сувенир, который сочетает выразительный дизайн, функциональность и долговечность. Для заказчика ключевым фактором остаётся прозрачность технологической цепочки и готовность исполнителя обсуждать альтернативные решения, а не только предлагать фиксированный каталог. Именно такой подход обеспечивает предсказуемый результат и снижает риски несоответствия ожиданиям.